


联系我们
当前位置:
钜顺模具制造厂(宁波市分公司) >
宁波当地频道中心
玻璃钢模具压顶模具来电咨询
更新时间:2026-11-10 22:03:51 ip归属地:宁波,天气:晴,温度:8-15 浏览次数:1 公司名称: 钜顺模具制造厂(宁波市分公司)
以下是:浙江省宁波市玻璃钢模具压顶模具来电咨询的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 8 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 钜顺模具 |
| 产品分类 | 玻璃钢模具,钢模具,塑料模具 |
| 产品材质 | 玻璃钢,树脂 |
| 产品规格 | 根据客户要求规格定制 |
| 加工周期 | 3-7天 |
| 生产能力 | 10000 |
| 模具用途 | 手糊玻璃钢 |
| 模具用途 | 混凝土模具 |
| 包装 | 普通 |
| 范围 | 玻璃钢模具压顶模具供应范围覆盖浙江省 杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 海曙区、江东区、北仓区、镇海区、鄞州区、象山县、宁海县、余姚县、慈溪县、奉化区等区域。 |
以下是:浙江省宁波市玻璃钢模具压顶模具来电咨询的图文视频



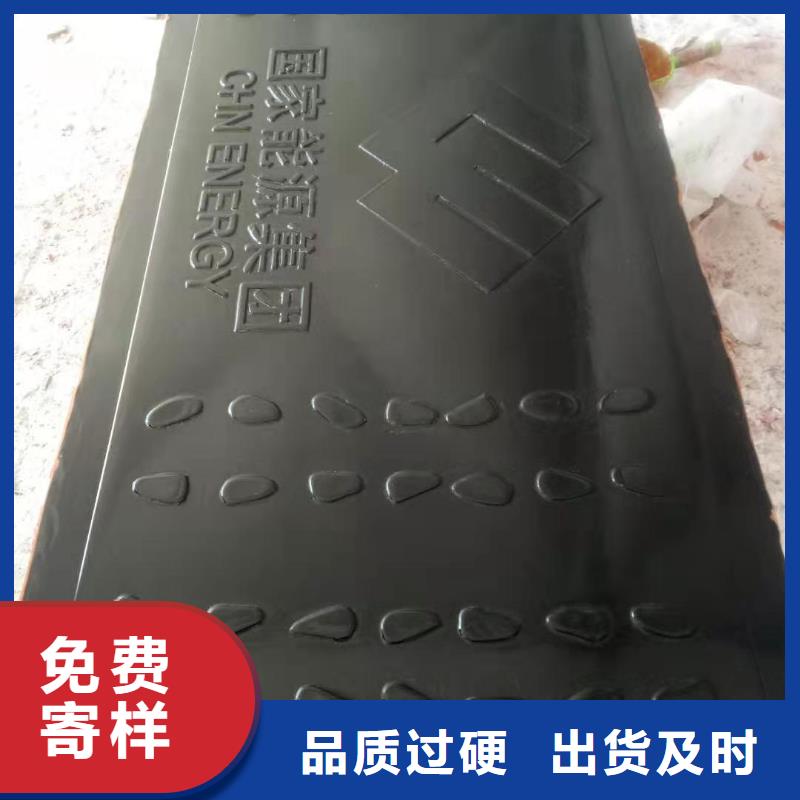


【钜顺】持续拓展产品矩阵,现有镇海路沿石模具、江东盖板模具、北仓钢模具、余姚护坡模具、海曙标志桩模具、温州路沿石模具、丽水挡土墙模具、湖州挡土墙模具、衢州盖板模具等,满足不同场景需求。玻璃钢模具压顶模具来电咨询,钜顺模具制造厂(宁波市分公司)专业从事玻璃钢模具压顶模具来电咨询,联系人:高保虎,电话:【052788266222】,以下是玻璃钢模具压顶模具来电咨询的详细页面。 浙江省,宁波市 宁波市古称为“鄞”,是历史文化名城,距今4200年的夏朝堇子国,被认为是宁波作为“邑城”的早起源。春秋时为越国境地,秦时属会稽郡的鄞、鄮、句章三县,唐时称“明州”,明洪武十四年(1381年),取“海定则波宁”之义改称宁波。
不要错过这部精心制作的玻璃钢模具压顶模具来电咨询产品视频!仅仅一分钟的时间,您将能够领略到我们产品的卓越品质和出色设计,发现更多令人心动的细节。
以下是:浙江宁波玻璃钢模具压顶模具来电咨询的图文介绍
钜顺模具制造厂(宁波市分公司)实施以人为本的现代化管理体制,注重提高员工的整体素质,目前拥有高工35名,中级职称人员200余人,员工1000余人,以确保生产的专业化, 宁波本地高速盖板模具、浙江宁波本地盖板模具、宁波盖板模具产品的高质量.本厂承诺时刻向顾客提供精心制作材质优良的产品,以满足顾客要求。


加温阶段即达到玻璃钢SMC模压成型温度的环节。该环节中,同样需要控制模温机升温速率和温度。对快速模压工艺,装模温度即为压制温度,不存在升温速率问题。而慢速模压工艺,应依据模压料树脂的类型、制品的厚度选择适当的升温速率。 成型温度与模压料的品种有很大关系。成型温度过高,树脂反应速度过快,物料流动性降低过快,常出现早期局部固化,无法充满模腔。温度过低,制品保温时间不足,则会出现固化不完全等缺陷。
模具温度低时,玻璃钢难以固化成型。同时由于温度低,固化反应速率慢,会造玻璃钢交联反应速度长,影响生产效率。玻璃钢局部因含胶量少而分层,从而进一步影响整体树脂的交联度,造成玻璃钢硬度低、耐蚀性、耐热性下降。
如果模具温度过高时,物料内部反应太快,整体玻璃钢脆性过大。同时分子间化学反应快,一些有效的活性基因来不及反应就被冻结。造成应力集中,玻璃钢发生开裂。


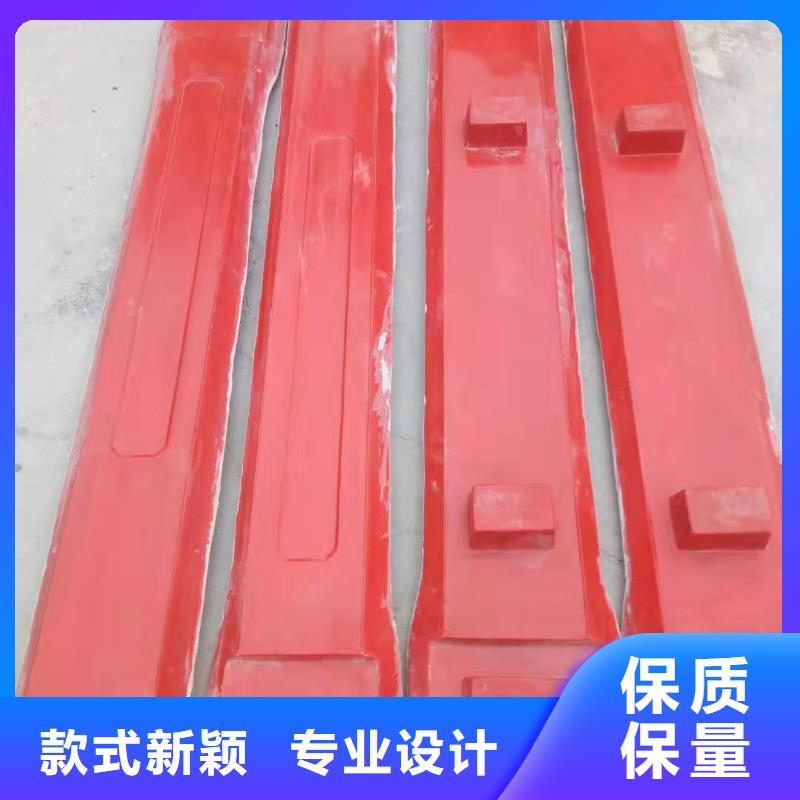
纯净、干燥的气源供给是制造高品质模具的另一要素。若风管中空气带有少量的水或油,则模具胶衣表面就会出现大量针孔和麻点,为此要付出大量的劳动力进行修补,这样,模具的质量将受到很大的影响。空压机需要安置在良好的环境中,并为其配备有效的空气干燥器和油水分离器。
4、原辅材料的选用
选用优质的原辅材料,是制造高品质模具的重要条件。用于制造模具的原辅材料成本对于总成本来说只占很小的百分比,不能试图节约而使用产品树脂或已过贮存期的材料和劣质材料。
5、制定合理的制模时间表
安排适宜的制模时间表是制造好模具的因素之一。不管是采用传统的铺层方法,还是选用新的低收缩系统,所需求的时间均由这些原辅材料的化学特性决定的,企图走捷径或加速工艺,都将对模具的质量产生不良的影响。
二、模具胶衣的喷涂
模具胶衣的操作过程是模具制造中至关重要的一步,甚至可以想象模具胶衣就是整个模具,所有的后铺层及结构骨架都是为模具表面胶衣层服务的。
模具胶衣比一般产品胶衣需要更高的使用和固化条件。高质量的模具表面要求十分精密的模具胶衣操作及混合过程。
4、原辅材料的选用
选用优质的原辅材料,是制造高品质模具的重要条件。用于制造模具的原辅材料成本对于总成本来说只占很小的百分比,不能试图节约而使用产品树脂或已过贮存期的材料和劣质材料。
5、制定合理的制模时间表
安排适宜的制模时间表是制造好模具的因素之一。不管是采用传统的铺层方法,还是选用新的低收缩系统,所需求的时间均由这些原辅材料的化学特性决定的,企图走捷径或加速工艺,都将对模具的质量产生不良的影响。
二、模具胶衣的喷涂
模具胶衣的操作过程是模具制造中至关重要的一步,甚至可以想象模具胶衣就是整个模具,所有的后铺层及结构骨架都是为模具表面胶衣层服务的。
模具胶衣比一般产品胶衣需要更高的使用和固化条件。高质量的模具表面要求十分精密的模具胶衣操作及混合过程。


选购玻璃钢模具压顶模具来电咨询来浙江省宁波市找钜顺模具制造厂(宁波市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:高保虎-【052788266222】,地址:[浙江省宁波市鄞州区菁华路58号北门B座C座宁波皇氏数智产业园6幢]。